Понедельник-четверг с 9.00 до 17.00, пятница с 9.00 до 17.00


-
- Конденсаторы ECO
-
- Конденсаторы средней мощности CWC M
- Конденсаторы средней мощности CWC M (труба 7 мм)
- Конденсаторы средней мощности CWC M-05 (для R410a)
- Конденсаторы высокой мощности серия CWC H
- Конденсаторы высокой мощности серия CWC H-05 (для R410a)
- Конденсаторы малой мощности серии CWC L
- Конденсаторы высокой мощности серия CWC V
- Конденсаторы высокой мощности серия CWC V-05 (для R410a)
-
-
- Промышленные двухпоточные воздухоохладители Eco (серия IDE)
- Шокфростеры ECO серии SRE
- Промышленные кубические воздухоохладители Eco (серия ICE)
- Промышленные кубические воздухоохладители Eco (серия FTE)
- Воздухоохладители потолочные двухпоточные ECO серии MIC, GDE (DFE), LFE (GLE)
- Воздухоохладители потолочные ECO серии EVS, GSE (STE), GME (MTE)
-
- Товары по акции
Пайка медных трубопроводов холодильных систем: припои, флюсы, продувка азотом

Создание неразъемных соединений в холодильных и климатических установках базируется на технологии высокотемпературной пайки. В отличие от сварки, этот процесс исключает расплавление кромок самих трубопроводов, что позволяет сохранить структурную целостность металла и проектную геометрию контура. Взаимодействие элементов происходит благодаря адгезии — молекулярному притяжению между разогретой поверхностью меди и расплавленным присадочным материалом.
Надежность таких узлов критически важна, поскольку холодильный контур постоянно подвергается вибрационным нагрузкам от компрессора и резким перепадам давления. Процесс формирует монолитный шов, способный выдерживать циклические температурные расширения в течение десятилетий. Глубокое понимание физико-химических процессов в зоне нагрева становится залогом безаварийной работы всей системы хладоснабжения.
Основные правила предварительной обработки металла

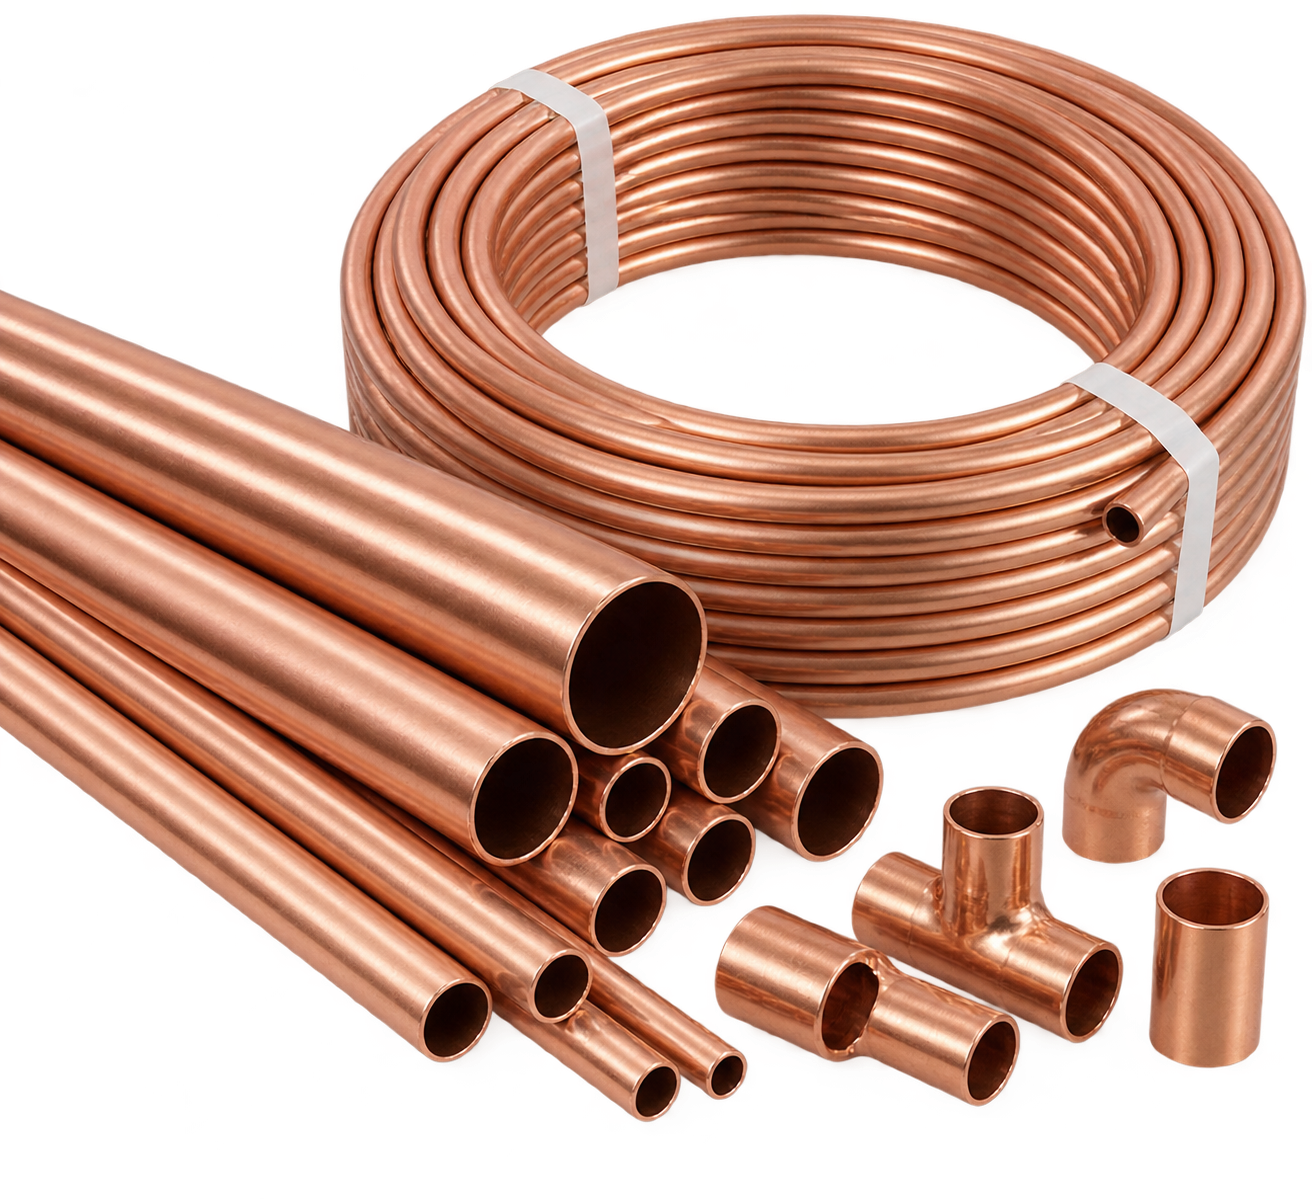
Качество будущего соединения на 80 % определяется тщательностью предварительной подготовки материалов. Нарушение технологии на начальном этапе провоцирует появление скрытых дефектов, которые невозможно исправить даже дорогостоящим припоем или мощной горелкой. Грамотно подобранные медные трубы служат фундаментом для построения долговечной магистрали, рассчитанной на проектные рабочие давления.
Механическая обработка торцов и кромок
Первый этап включает разделку для обеспечения идеально ровной геометрии стыка. На этой стадии недопустимо применение ножовок по металлу или угловых шлифовальных машин, так как они деформируют материал.
- Резка выполняется исключительно дисковым труборезом, создающим перпендикулярный срез без деформации стенок. Режущий диск должен погружаться постепенно, при каждом обороте, чтобы избежать замятия кромок и сужения внутреннего диаметра, критичного для пропускной способности контура.
- Снятие фаски (риммеровка) производится специальным райбером или риммером для удаления внутренних заусенцев. Если проигнорировать этот шаг, острые края меди вызовут турбулентность в потоке хладагента, что повысит гидравлическое сопротивление и спровоцирует возникновение шумов.
- Удаление стружки осуществляется при удержании изделия торцом вниз. Такой подход предотвращает попадание опилок внутрь контура, где они могут повредить клапаны компрессора или засорить фильтр-осушитель, что является частой причиной преждевременного выхода оборудования из строя.
Подготовка поверхностей и формирование раструба
После механической обработки торцов необходимо подготовить зону контакта для обеспечения оптимального капиллярного эффекта. Присадочный материал сможет равномерно заполнить соединение только при отсутствии загрязнений и точном соблюдении расчетного зазора между стенками.
Механическая очистка проводится абразивными губками, сетками или нейлоновыми щетками. Обработке подлежат наружная поверхность и внутренняя полость фитинга до появления яркого металлического блеска. Это удаляет слой оксидов, температура плавления которых выше, чем у основы, что мешает нормальному смачиванию металла.
Для соединения элементов одинакового диаметра без муфт применяется метод расширения. С помощью экспандера конец увеличивают так, чтобы вторая часть входила в него с зазором от 0,05 до 0,2 мм. Такая точность активирует капиллярные силы: при избыточном зазоре расплав вытечет, а при слишком малом — не проникнет на требуемую глубину. После расширения поверхности обязательно обезжиривают спиртосодержащими составами.
Гибка труб без повреждения структуры
В ходе монтажа часто требуется изменить направление трассы. Правильная технология исключает появление заломов и сплющиваний, которые сужают проходное сечение и создают лишнее сопротивление потоку хладагента.
Для предотвращения деформации стенок используют специализированные трубогибы. Пружинные модели подходят для ручной работы на малых диаметрах, поддерживая форму. Арбалетные (рычажные) инструменты обеспечивают точный радиус и необходимы при работе с жесткими неотожженными магистралями большого сечения, где требуется значительное усилие без риска повреждения.
Правила подбора компонентов для холодильных контуров

Выбор присадочного материала определяет механическую прочность системы и ее герметичность на протяжении многих лет. В холодильной индустрии применяются исключительно твердые составы с температурой плавления выше 450 °C, что гарантирует надежность шва даже при экстремальных нагрузках. Для обеспечения долговечности специалисты «Технохолод-Мастер» рекомендуют использовать сертифицированные материалы, соответствующие типу соединяемых металлов.
Классификация припоев для холодильной техники
При подборе состава учитывают типы металлов и условия эксплуатации конкретного узла. Современные присадки разделяются на две основные группы, различающиеся химической активностью и физическими характеристиками итогового шва.
Таблица: сравнение основных типов припоев по области применения и свойствам
| Тип припоя | Назначение | Особенности состава и работы |
|---|---|---|
| Медно-фосфорные | Соединения типа «медь–медь» | Содержат фосфор в качестве раскислителя, позволяют работать без флюса. |
| С содержанием серебра до 5% | Стандартные медные стыки | Обладают высокой прочностью, но остаются относительно хрупкими. |
| С содержанием серебра 15% | Зоны интенсивной вибрации | Отличаются повышенной пластичностью, идеальны для узлов у компрессора. |
| Серебряные (25–45%) | Медь со сталью или латунь | Бесфосфорные составы с высокой текучестью; обязательны для стальных патрубков. |
Назначение и особенности применения флюсов
Флюс — это химически активное вещество, необходимое для очистки металла во время нагрева и улучшения смачиваемости поверхностей. Его применение строго регламентировано типом материалов и условиями проведения работ.
Основные функции:
- растворение оксидов — химическое разрушение пленки, образующейся на латуни или стали при достижении рабочих температур;
- защита зоны шва — создание барьера, препятствующего повторному контакту разогретого металла с атмосферным кислородом;
- снижение поверхностного натяжения — улучшение растекаемости присадки, что способствует ее глубокому проникнику в капиллярный зазор.
При использовании серебряных припоев флюс наносится тонким слоем на обе детали. Важно не допускать попадания избытка состава внутрь трубы, так как его агрессивные компоненты могут вступить в реакцию с маслом. После окончания работ остатки с внешней стороны удаляются влажной тканью для предотвращения коррозии.
Защитные и теплоотводящие средства
При работе в ограниченном пространстве или рядом с чувствительными узлами (ТРВ, соленоидные клапаны) важно защитить компоненты от перегрева. Высокая теплопроводность меди приводит к быстрому распространению жара по магистрали, что может повредить уплотнительные прокладки.
Для локализации нагрева применяют специальные теплоотводящие пасты или гели. Эти составы, нанесенные на участки рядом с местом пайки, поглощают избыточное тепло и создают термический барьер. Также используются негорючие экраны и коврики, защищающие изоляцию, кабели и элементы отделки в зоне огневых работ.
Принципы формирования качественного капиллярного шва

Во время работы мастер управляет тепловыми потоками так, чтобы припой самостоятельно заполнил соединение. Ключевая задача состоит в точном контроле температуры металла, исключающем недогрев или повреждение структуры меди. В каталоге «Технохолод-Мастер» представлено профессиональное оборудование для прогрева, обеспечивающее стабильность пламени в любых монтажных условиях.
Настройка пламени и температурный контроль
Процесс начинается с выбора оптимального режима горения. Для холодильных систем рекомендуется использовать нейтральное или слегка восстановительное пламя with ярко выраженным синим ядром.
- Нейтральное пламя обеспечивает равномерный нагрев без внесения химических примесей, что оптимально для большинства операций.
- Окислительное пламя с избытком кислорода опасно, так как провоцирует моментальное образование черной окалины, препятствующей адгезии.
- Визуальный контроль осуществляется по цвету металла. Оптимальный момент для подачи присадки наступает, когда поверхность приобретает темно-вишневый оттенок. Ярко-оранжевый или желтый цвет сигнализирует о критическом перегреве.
Оборудование для нагрева
Выбор газовой смеси зависит от диаметра трубопровода и требуемой производительности. Для тонкостенных элементов (до 15 мм) достаточно однокомпонентных горелок на пропане или МАПП-газе, обладающем высокой энергоемкостью.
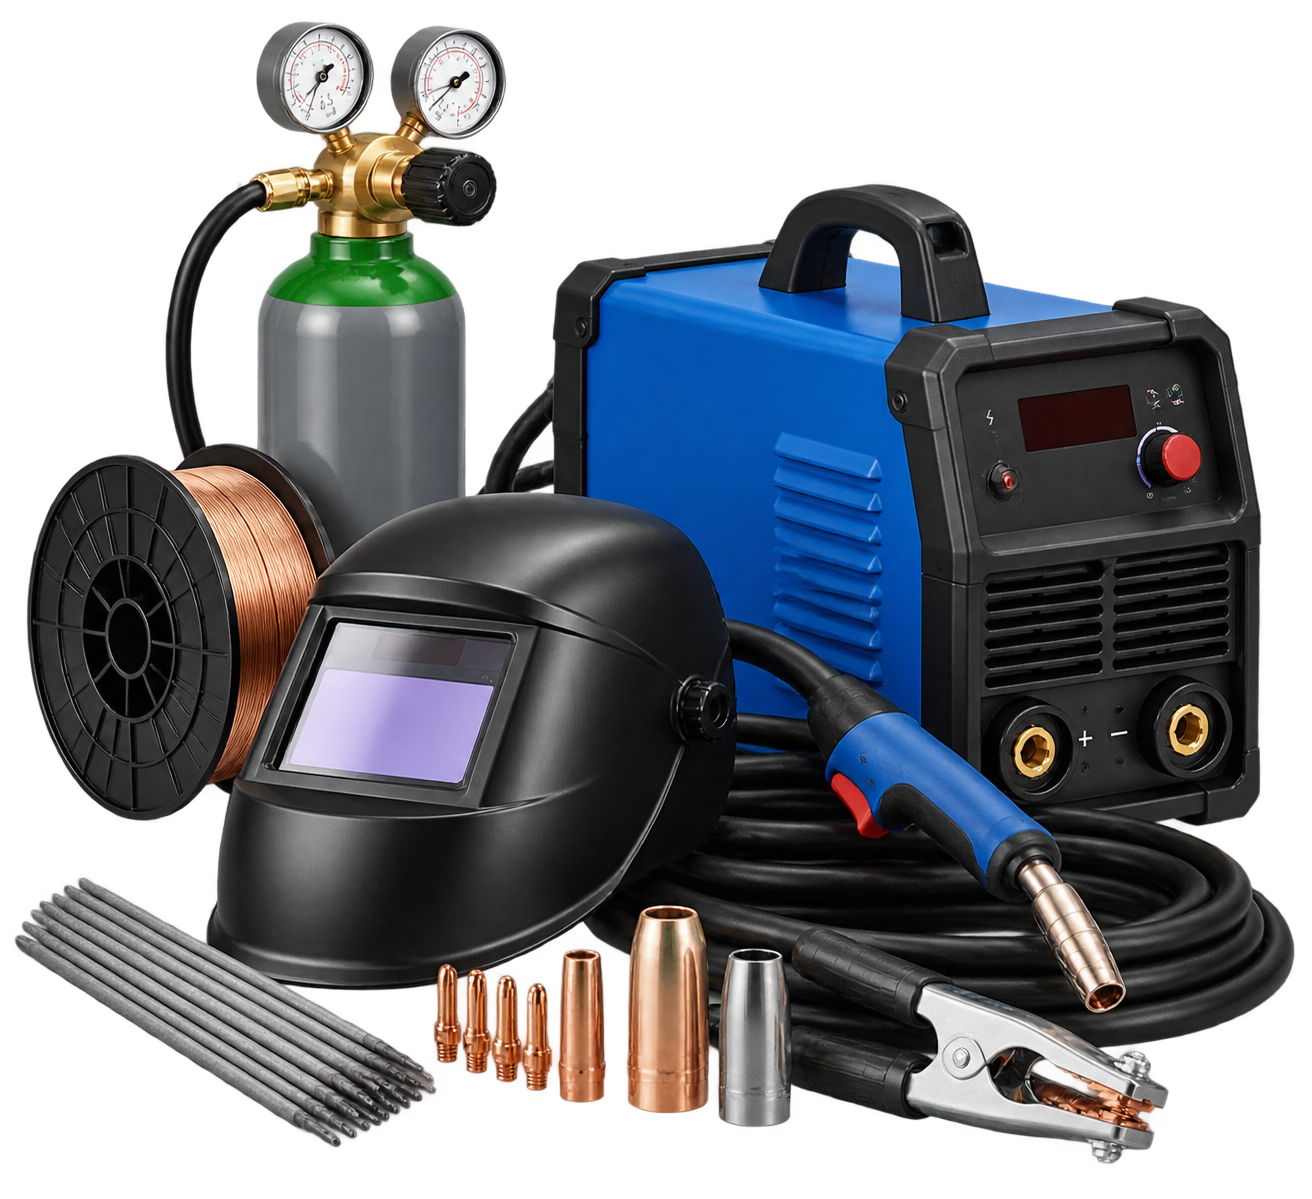
Профессиональное сварочное оборудование необходимо для работы на магистралях большого сечения, а также при монтаже массивных латунных фитингов. Использование двухкомпонентных сварочных постов дает концентрированный факел, что сокращает время термического воздействия и минимизирует риск выгорания флюса.
Технология заполнения капиллярного зазора
Секрет качественного шва в том, что припой должен плавиться не от пламени горелки, а от тепла разогретых труб. Только тогда он эффективно втягивается внутрь соединения под воздействием сил поверхностного натяжения.
Сначала пламя направляют на вставляемую деталь в паре сантиметров от стыка, затем пламя плавно перемещают на раструб. Это обеспечивает равномерное расширение элементов и открытие капиллярного зазора. Когда при касании прутком материал мгновенно растекается и исчезает в стыке, начинается формирование шва.
На малых диаметрах присадочный материал подают с одной стороны, на магистралях большого сечения — с нескольких точек. Важно, чтобы состав заполнил все пространство нахлеста, а не просто создал внешний валик. После заполнения пламя убирают, оставляя соединение неподвижным до естественного остывания. Принудительное охлаждение водой запрещено из-за риска появления микротрещин.
Защита внутреннего контура методом продувки азотом

Нагрев меди свыше 400 °C в воздушной среде вызывает лавинообразное окисление. Если внешние изменения ограничиваются цветом, то внутри формируется твердая черная корка — окалина, представляющая серьезную угрозу для холодильного оборудования.
Последствия термического окисления меди
Внутренняя окалина — это хрупкий слой оксида, который отслаивается при остывании или под напором хладагента. Микроскопические твердые частицы превращаются в абравив, наносящий системе необратимый ущерб.
- Засорение ТРВ и капиллярных трубок. Частицы блокируют узкие каналы регулирующих вентилей, что ведет к обмерзанию испарителя или перегреву компрессора.
- Деградация масла. Современные синтетические масла (POE) крайне чувствительны к чистоте. Продукты окисления катализируют их разрушение, масло теряет свойства и становится кислым, повреждая обмотки двигателя.
- Износ поршневой группы. Попадая в картер, оксид создает задиры на цилиндрах и подшипниках, значительно сокращая ресурс оборудования.
Организация процесса продувки инертным газом
Единственный профессиональный метод защиты от внутреннего окисления — вытеснение кислорода сухим азотом. Этот инертный газ не реагирует с металлом и не содержит влаги, вредной для контура.
Правильное использование азотной среды позволяет монтировать линейные компоненты без риска засорения их механизмов. Продувка не требует высокого давления: газ подается под сверхнизким напором (около 0,02 МПа), создавая непрерывный поток через место пайки. Перед нагревом важно обеспечить свободный выход среды в атмосферу. В герметично закрытом контуре расширяющийся азот просто выдавит расплав из шва. Процесс должен продолжаться в течение всего цикла работ и вплоть до остывания металла ниже 200 °C.
Проверка герметичности и качества паяных соединений

Завершающим этапом монтажа становится многоступенчатый контроль, подтверждающий отсутствие микроскопических пор и трещин. Даже незначительная утечка способна вывести установку из строя за несколько недель эксплуатации.
Испытания системы давлением и вакуумом
Проверка проходит в два этапа, имитирующих разные режимы работы. Это гарантирует надежность стыков как при высоком давлении хладагента, так и в условиях глубокого вакуума.
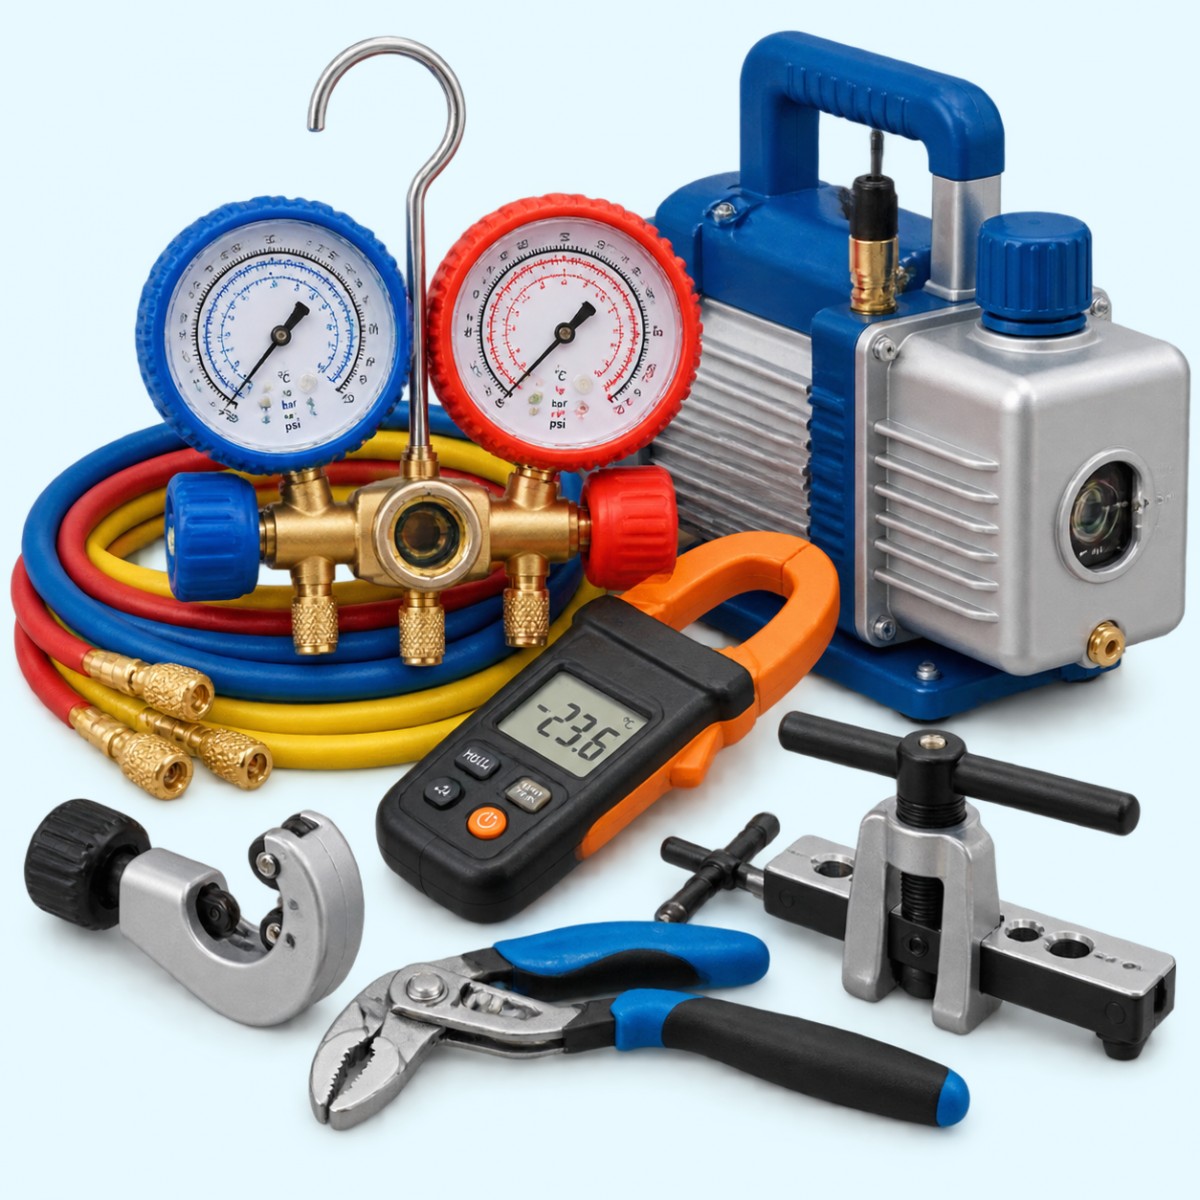
- Опрессовка. Систему заполняют сухим азотом под давлением, превышающим рабочее. Тест включает три стадии: выдержку при 10 барах для поиска грубых дефектов, промежуточный этап на 20 барах и суточное испытание на 40 барах. Стабильность показаний манометра в течение 24 часов подтверждает герметичность.
- Вакуумирование. Проводится двухступенчатым насосом после удаления азота. Цель — снизить остаточное давление до 50–200 Па. В таких условиях любая остаточная влага испаряется даже при комнатной температуре. Если после отключения оборудования давление растет, в контуре осталась влага или имеется негерметичный шов.
Способы обнаружения дефектов пайки
Если испытания выявили падение давления, необходимо точно локализовать место проблемы. Для этого используют несколько проверенных методов, эффективных даже в труднодоступных местах.
Классическим способом остается обмыливание швов специальными пенообразующими растворами. Обычное мыло использовать не стоит, так как его щелочные компоненты могут вызвать коррозию. Для поиска микроутечек применяют электронные течеискатели, чувствительные к малым концентрациям газа. В сложных случаях используется хладагент с ультрафиолетовым красителем и последующий осмотр УФ-лампой. Качественный шов должен быть гладким, иметь вогнутый мениск и чистый металлический блеск.
Долговечность установки напрямую зависит от соблюдения регламента на каждом этапе. Использование качественного инструмента, правильный выбор серебросодержащих составов и обязательная продувка азотом — единственные способы гарантировать чистоту и надежность. Комплектация объектов проверенными компонентами при поддержке «Технохолод-Мастер» обеспечивает стабильную работу систем в течение всего срока службы.